


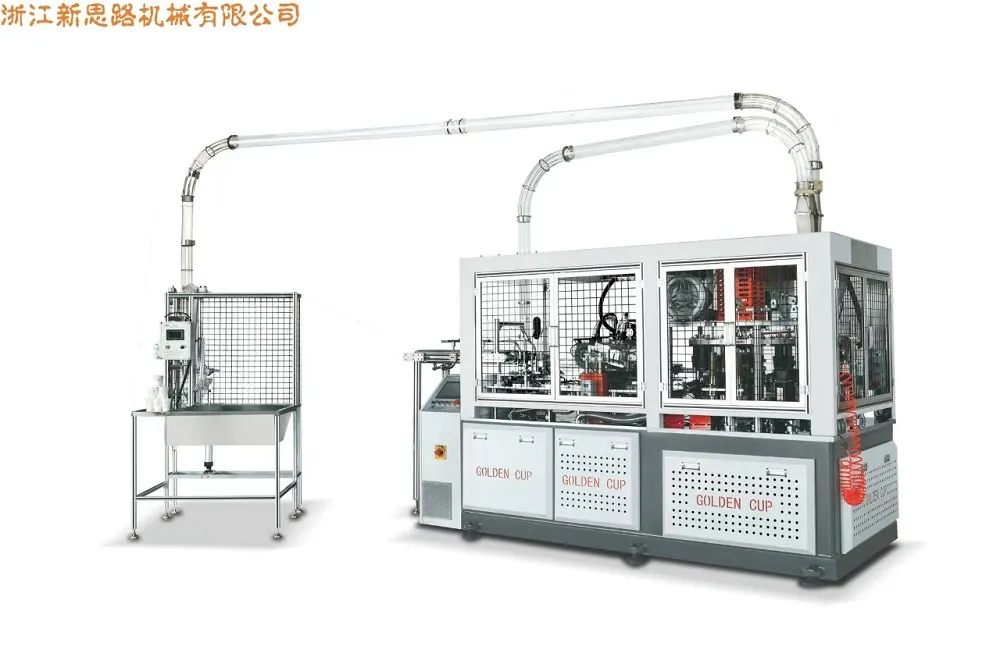
Преходът към базирани на влакна опаковки за хранителни услуги постави безпрецедентен натиск върху производителите да доставят купи, които са структурно надеждни, визуално последователни и съвместими с модерните бариерни покрития. TheXSL-2000S/XSL-2000F Машина за купа за салата /машина за квадратна хартиена купаадресира това сближаване на изискванията чрез платформа за формоване с двоен модел, която разделя производството на кръгла купа от производството на квадратна купа, като същевременно споделя основно предаване, контрол и хигиенно инженерство. Тази статия разглежда техническата архитектура на машината, съвместимостта на материалите, логиката на поддръжката и пътищата за интегриране, предлагайки на производствените инженери и опаковъчните стратези структурирана справка за оценка дали платформата се привежда в съответствие с операциите на хранително-вкусовата промишленост с голям обем, ориентирани към устойчивостта.
- Защо търсенето на купи на основата на фибри променя производствените приоритети
- Логиката на двойния модел: Оформяне на кръгла срещу квадратна купа
- Техническа архитектура и управление на движението
- Хигиенно инженерство и достъпност за поддръжка
- Съвместимост на материалите и ефективност на бариерата
- Интеграция със системи за ръкави и инспекции
- Граници на ефективността и оперативни реалности
- Често задавани въпроси
1. Защо търсенето на купа на базата на влакна променя производствените приоритети
Операторите на хранителни услуги се ориентират към структурна промяна в начина на опаковане на готовите за консумация ястия. Регулаторният натиск върху пластмасите за еднократна употреба, съчетан с предпочитанията на потребителите за компостируеми и рециклируеми материали, ускори замяната на формованите пластмасови купи с картонени алтернативи в салатни барове, облачни кухни и вериги за бързо обслужване. Форматите на хартиените купи сега представляват нарастващ дял от опаковките за храна за вкъщи и се предвижда глобалният пазар на хартиени купи да се разшири със среден годишен темп от приблизително 6,5% до началото на 2030 г.[reference:0]. Това разширение не е просто обемна история; това е история за спецификация, тъй като чашите от влакна трябва да работят при условия, при които пластмасата преди това се справяше без оплаквания.
Купите за салата въвеждат специфичен набор от инженерни ограничения. Те изискват достатъчна твърдост, за да издържат на деформация, когато са напълнени с плътни, влажни съставки. Те се нуждаят от бариерни слоеве, които предотвратяват миграцията на влага и оцветяването с масло, без да компрометират рециклируемостта. Те трябва да гнездят ефективно за логистиката, като същевременно се отделят чисто по време на премахване на гнездото на високоскоростни линии. И все повече носят графики на марката, които изискват прецизно формиране на шевове и повторяемост на размерите. За производствени екипи,XSL-2000S/XSL-2000F Машина за купа за салата /машина за квадратна хартиена купаПлатформата навлиза в този пейзаж не като обикновен формовчик за чаши, а като система, фокусирана върху купа с различни кръгли и квадратни конфигурации.
2. Логиката на двойния модел: Оформяне на кръгла срещу квадратна купа
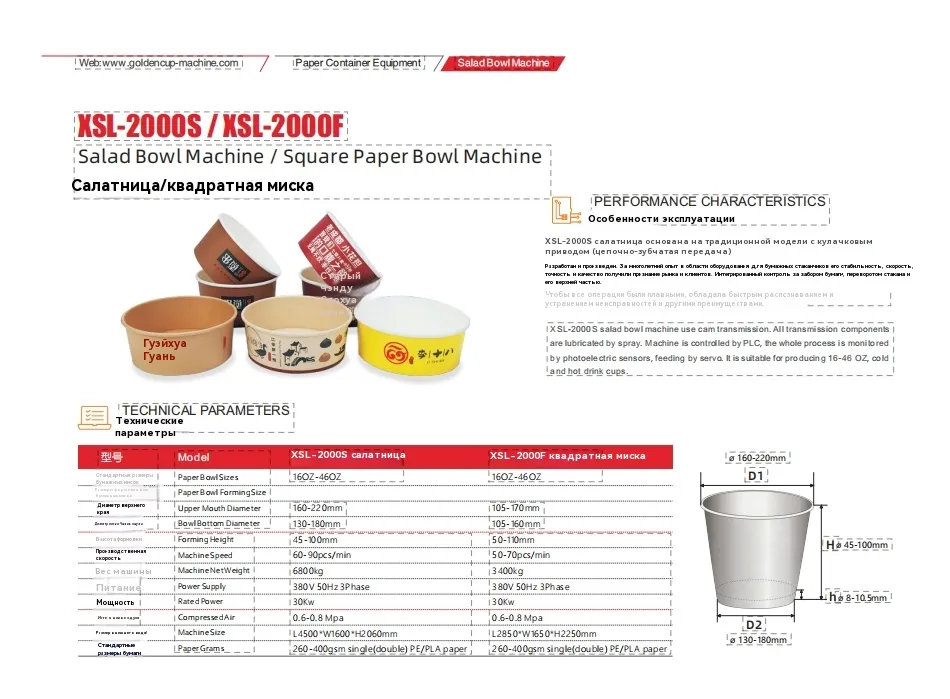
Платформата е организирана около два варианта на модела, които споделят обща основа за управление и трансмисия, но се различават в геометрията на формиране. XSL-2000S е конфигуриран за кръгли купи за салата, побиращ диапазон на размер на формоване от 160–220 mm в диаметър на горната част на устата и 130–180 mm в диаметър на дъното, с височина на формоване от 45–100 mm. XSL-2000F е конфигурация с квадратна купа, с диапазон на диаметъра на горната част на отвора от 105–170 mm, диапазон на диаметъра на дъното от 105–130 mm и височина на формоване от 50–110 mm. И двата варианта са насочени към диапазона на капацитет от 16–46 унции, който доминира в опаковките за салати, купи за зърно и готови ястия.
Този подход с двоен модел има значение, тъй като квадратните купи и кръглите купи не са взаимозаменяеми при операции надолу по веригата. Квадратните формати максимизират обемната ефективност по време на транспортиране и представяне на рафтове, докато кръглите формати са в съответствие с конвенционалните инвентари на капаци и кръгли инструменти за премахване на мазила. Производствен етаж, който обслужва множество клиенти или програми с менюта, се възползва от едно семейство машини, което може да бъде конфигурирано за всяка геометрия, без да се изгражда наново цялата оперативна логика около непозната платформа.
Характеристики на споделена платформа
- Структурно разделяне в стил на работен плотизолира формиращата форма от трансмисионния модул, като поддържа зоната на продукта различна от смазаните механични компоненти[справка:1].
- Затворена преносна системасе намира под рамката на масата, с автоматично смазване и индексиращ механизъм от варелен тип за плавно движение на индексиране[референция:2].
- PLC базирано управлениес фотоелектрическо проследяване и серво подаване поддържа повтарящи се цикли на формоване и намалява ръчната намеса по време на корекции на размера[референция:3].
3. Техническа архитектура и управление на движението
Архитектурата на движението на машината е изградена около гърбично задвижвана трансмисия с надлъжен вал. Предаването на гърбицата е умишлен избор при формоване на купа, защото произвежда механично синхронизирана последователност от подаване на заготовки, предварително формоване, окончателно формоване и изхвърляне, без да разчита изключително на електронно синхронизиране за всяка ос. Резултатът е ритъм, който е механично дефиниран и следователно по-малко чувствителен към незначителни колебания в реакцията на серво по време на дълги производствени серии.
Серво подаването управлява въвеждането на празната хартия, докато фотоелектрическото проследяване следи регистрирането на предварително отпечатаната хартия. Тази комбинация е особено подходяща за купи, които носят графики на марката или бариерни покрития, нанесени в регистъра. Когато отпечатаният шаблон се отклони, фотоелектрическата система открива отклонението и серво подаването коригира празната позиция преди оформяне. Системата за управление консолидира тези функции в един PLC интерфейс, позволявайки на операторите да коригират параметрите на формоване и да наблюдават условията на повреда от един панел, вместо да координират отделни подсистеми.
Основни елементи за движение и управление
- Гръбначно предаване:механично синхронизирана последователност на формоване с надлъжен вал.
- Индексиране тип варел:плавно и издръжливо периодично движение за масата на матрицата.
- PLC контрол:централизирано управление на параметрите и диагностика на неизправности.
- Серво захранване:прецизно празно позициониране, особено за регистриран печат.
- Фотоелектрическо проследяване:непрекъснат мониторинг на регистрацията по време на производството.
4. Хигиенно инженерство и достъпност за поддръжка
При производството на опаковки, предназначени за контакт с храни, хигиената не е финиш, нанесен в края на линията; това е свойство на геометрията на машината. Структурата на платформата в стил на настолен компютър създава физическо разделение между зоната на формовъчната форма и предавателната система. Хартиеният прах и остатъците от влакна, генерирани по време на формоването, остават в продуктовата зона, докато смазаните гърбици, валове и индексиращи механизми остават затворени отдолу. Това разделяне намалява риска от миграция на лубрикант в продуктовия поток и опростява почистването, тъй като операторите не се движат около откритите механични връзки.
Автоматичното смазване на трансмисионните компоненти допълнително подпомага планирането на поддръжката. Вместо ръчни интервали на смазване, които зависят от дисциплината на оператора, затворената трансмисия получава смазка чрез контролирана система. За инсталации, работещи на няколко смени, това намалява променливостта, въведена от ръчните графици за поддръжка, и поддържа трансмисията в по-стабилно работно състояние с течение на времето.
Избор на дизайн, ориентиран към поддръжката
- Оформяне на достъп до матрицата без демонтиране на трансмисионната кутия.
- Затворените точки за смазване намаляват излагането на хартиен прах и остатъци от влакна.
- Индексирането на цевта намалява ударното натоварване в сравнение с някои алтернативи за периодично задвижване.
- PLC диагностиката съкращава времето за отстраняване на неизправности чрез идентифициране на местата и условията на повреда.
5. Съвместимост на материалите и ефективност на бариерата
Машината приема хартиени хартии с единичен PE, двойно PE и PLA покритие в диапазона 260–400 GSM и за двата варианта на модела. Този материален прозорец е важен, защото обхваща практическата гама от приложения на купата. По-леките бульони в долния край на гамата са подходящи за сухо или минимално влажно съдържание, докато по-тежките бульони и двойно PE или PLA покрития поддържат салати с дресинги, зърнени купи със сосове и формати за приготвяне на охладени ястия, които оказват продължителен натиск върху влагата върху радиуса на шева и дъното.
Хартията с PLA покритие става все по-актуална, тъй като марките търсят компостируеми бариерни решения, които са в съответствие с потоците за възстановяване на влакната. Параметрите на формоване на машината могат да се регулират, за да се приспособят към малко по-различните характеристики на приплъзване и топлинна реакция на PLA в сравнение с полиетилена. Производителите, оценяващи прехода от PE към PLA, трябва да валидират температурата на формоване, времето на престой и налягането на шева върху специфичния хартиен материал, който възнамеряват да използват, тъй като химическият състав на покритието варира между доставчиците и PLC на машината позволява съхранение на рецепти за повтарящи се смени.
| Спецификация | XSL-2000S (Кръгла купа за салата) | XSL-2000F (квадратна хартиена купа) |
|---|---|---|
| Размери на хартиените купи | 16 oz – 46 oz | 16 oz – 46 oz |
| Диаметър на горната част на устата | 160 – 220 мм | 105 – 170 мм |
| Диаметър на дъното | 130 – 180 мм | 105 – 130 мм |
| Височина на формиране | 45 – 100 мм | 50 – 110 мм |
| Скорост на машината | 60 – 90 бр/мин | 50 – 70 бр/мин |
| Нетно тегло на машината | 680 кг | 3,400 кг |
| Захранване | 380 V 50 Hz 3-фазен | 380 V 50 Hz 3-фазен |
| Номинална мощност | 30 kW | 30 kW |
| Въздух под налягане | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Размер на машината | Д4500 × Ш1600 × В2060 мм | L2850 × W1650 × H2250 mm |
| Хартиени грамове | 260 – 400 GSM (единична/двойна PE/PLA) | 260 – 400 GSM (единична/двойна PE/PLA) |
6. Интегриране със системи за ръкави и инспекции
Машината за формоване на купа рядко работи като изолиран остров в зряло производствено съоръжение. Платформата поддържа връзка с ръкавния апликатор XSL-1500TW, което позволява производството на купи с двойни стени или вълнисти стени[референция:4]. Конструкцията с двойна стена подобрява изолацията и здравината на конструкцията, докато геометрията на вълнистите стени добавя както термични характеристики, така и отличителна тактилна повърхност, която марките използват за първокласно позициониране. Възможността за добавяне на ръкавен апликатор надолу по веригата означава, че една и съща платформа за формоване може да обслужва както едностенни, така и двустенни продуктови линии, без да дублира основния актив за формоване.
Опционалната визуална инспекция може също да бъде интегрирана за автоматично откриване на качеството[референция:5]. Визуалната инспекция е особено ценна за купи с отпечатани графики или критични толеранси на размерите, тъй като може да забележи несъответствие на шевовете, пропуски на покритието или отклонение на размерите, преди готовите купи да стигнат до опаковката. За операциите, доставящи веригите за хранителни услуги със строги спецификации за опаковане, този инспекционен слой осигурява документиран запис на качеството, вместо да разчита единствено на периодично ръчно вземане на проби.
Пътища за съвместимост надолу по веригата
- XSL-1500TW ръкавен апликатор:преход от формоване на една стена към производство на двойна стена или вълнообразна стена.
- Модул за визуална проверка:автоматично откриване на отклонения в размерите и печата.
- Интерфейси за премахване и преброяване:съвместим със стандартно оборудване за обработка надолу по веригата.
- Съхранение на PLC рецепта:поддържа бърза смяна между размерите на купата и спецификациите на материала.
7. Граници на ефективността и оперативни реалности
Публикуваните данни за скоростта на XSL-2000S показват диапазон на скоростта на машината от 60–90 броя в минута, като в маркетинговия материал се споменават до 120 контейнера в минута при определени условия[референция:6][референция:7]. Разграничението има значение за планирането на производството. По-високата стойност може да отразява оптимизиран материал, идеални условия за формоване или специфична конфигурация, докато диапазонът от 60–90 бр/мин представлява практична работна лента. Инженерите, които оценяват платформата, трябва да третират диапазона от нисък до среден диапазон като реалистична основа за планиране и да валидират действителната производителност с техните специфични запаси от хартия, геометрия на купата и тип покритие.
Квадратната конфигурация XSL-2000F носи отделен скоростен диапазон от 50–70 бр/мин. Квадратното формоване въвежда допълнителни геометрични ограничения в сравнение с кръглото формоване, тъй като радиусите на ъглите и плоските странични стени изискват различен поток на материала и контрол на шевовете. По-тежкото нетно тегло на машината – 3400 кг за варианта F срещу 680 кг за варианта S – отразява по-съществената формовъчна структура, необходима за квадратна геометрия на купата. Тези разлики не са недостатъци; те са инженерни компромиси, които производствените екипи трябва да съпоставят с действителния си продуктов микс, преди да се ангажират с конфигурация.
Контролен списък за оперативна оценка
- Утвърждаване на материала:потвърдете, че избраната хартия и покритие попадат в обхвата 260–400 GSM и прозореца за съвместимост с единичен/двоен PE или PLA.
- Смяна на инструменти:планирайте промените на формата и инструмента за формоване при превключване между размери на купа или между кръгли и квадратни модели.
- Стабилност на подаването на въздух:поддържайте 0,6–0,8 MPa сгъстен въздух, за да поддържате последователно формоване и изхвърляне.
- Енергийна инфраструктура:проверете 380 V 50 Hz трифазно захранване и 30 kW номинална мощност.
- Синхронизация надолу по веригата:потвърдете, че модулите за нанасяне и инспекция на ръкавите са синхронизирани спрямо действителната изходна скорост, а не към теоретичния максимум.
8. Често задавани въпроси
Каква е основната разлика между XSL-2000S и XSL-2000F?
Може ли машината да работи с хартия с PLA покритие без смяна на хардуера?
Как машината поддържа производството на купи с двойни стени?
Какви изисквания за поддръжка трябва да предвидят операторите?
Предлага ли се визуална проверка за контрол на качеството на отпечатаната купа?
Заключение: Платформа, изградена около реалностите на производството на купи от влакна
Преходът от пластмасови към влакнести опаковки за хранителни услуги не е проста смяна на материали. Това изисква оформяне на платформи, които могат да обработват хартия с бариерно покритие, да поддържат дисциплина на размерите при дълги тиражи и да се интегрират с обвивка и инспекция надолу по веригата, без да създават нови пречки. TheXSL-2000S/XSL-2000F Машина за купа за салата /машина за квадратна хартиена купаотговаря на тези реалности чрез архитектура с двоен модел, която споделя контролна логика, хигиенно разделяне и съвместимост на материалите в кръгли и квадратни формати на купи. За производствени среди, където гъвкавостта на геометрията на купата е също толкова важна, колкото и необработената скорост, платформата осигурява структурно съгласувана отправна точка, а не формовъчна форма за чаши с едно предназначение, адаптирана за различна работа.
Производителите, които оценяват тази платформа, трябва да започнат с ясна карта на техния продуктов микс, спецификации на материалите и оборудване надолу по веригата. Рецептите на PLC на машината, опциите за модулен ръкав и инспекция и разделянето на зоната на продукта от зоната на предаване поддържат поетапен път на приемане. Тъй като базираните на влакна купи за салата продължават да изместват пластмасата в хранителните услуги и каналите за търговия на дребно, стойността на системата за формоване, която може да се развива с промени във формата и подобрения в покритията, ще остане централна за производствената стратегия.
За инженерни екипи, които се стремят да съгласуват способността за формоване с целите за устойчивост и спецификациите за хранителни услуги с голям обем, следващата стъпка е директен технически разговор.Златна купаподдържа ресурси за инженеринг на приложения за поддръжка на изпитания на материали, конфигурация на инструменти и планиране на интеграция както за вариантите XSL-2000S, така и за XSL-2000F. Независимо дали изискването е производителност на кръгла купа, обемна ефективност на квадратна купа или комбинирана линия с обвивка и визуална проверка, архитектурата на платформата е проектирана да бъде конфигурирана, а не преустроена.
Свържете се с насза да обсъдите вашите изисквания за формоване на купа и да поискате персонализиран преглед на конфигурацията.
Свържете се с нас


